
 EN


VHP灭菌技术在食品行业的应用
2026-09-02
食品包材作为直接接触食品的载体,瓶盖、瓶身、膜材、杯体、铝箔封口材料等各类包材,在仓储、转运、上料全过程中极易沾染细菌、霉菌、酵母菌、芽孢等微生物。若灭菌不彻底、存在消杀死角、产生化学残留,不仅会导致产品胀袋、变质、发霉、保质期缩短,更会引发食品安全事故,给企业带来巨额损失与品牌危机。当下传统包材灭菌工艺弊端日益凸显,行业亟需高效、安全、合规、节能的新型灭菌方案。英乐斐深耕无菌灭菌领域多年,自主研发的VHP汽化过氧化氢灭菌设备,针对性适配食品灌装全场景包材表面灭菌需求,以低温无残留、全域无死角、智能可追溯、广谱高效率的核心优势,彻底破解传统工艺痛点,成为食品无菌灌装产业升级的核心助力。
传统食品包材灭菌痛点频发,制约行业高质量发展
长期以来,国内食品灌装企业包材表面灭菌普遍依赖紫外线灭菌、酒精擦拭、湿热灭菌、环氧乙烷灭菌等传统工艺,受技术原理与设备性能限制,在现代化无菌生产场景中暴露出诸多短板,难以适配高端食品生产标准。
紫外线灭菌是中小食品企业常用的低成本灭菌方式,但存在致命缺陷:仅能消杀光线直射区域微生物,包材缝隙、褶皱、背面等隐蔽区域存在大量灭菌死角,无法杀灭抗性极强的细菌芽孢,灭菌合格率波动极大,稳定性极差。同时紫外线消杀效果受环境粉尘、湿度、包材摆放密度影响极大,批量生产中极易出现批量灭菌不合格问题。
酒精擦拭喷淋灭菌属于化学消杀方式,操作繁琐、人工成本高,无法适配自动化灌装生产线的连续作业需求。酒精消杀穿透力弱,仅能清洁包材表面浅层微生物,且高浓度酒精易对塑料、薄膜等柔性包材造成腐蚀、发白、材质损伤,影响包材外观与密封性。更关键的是,酒精挥发不彻底易产生残留,改变食品风味,同时存在易燃易爆的安全生产隐患,极大限制车间生产安全。
湿热高温灭菌依靠高温蒸汽实现消杀,但绝大多数食品柔性包材、薄壁塑料瓶、复合膜材均为热敏性材质,高温环境下极易出现变形、收缩、破损、材质老化等问题,导致包材报废率飙升,生产成本大幅增加。且湿热灭菌能耗极高、降温周期长,严重拖慢生产线流转效率,无法适配规模化连续生产。
环氧乙烷灭菌虽灭菌效果较强,但灭菌周期长达十几小时,作业效率极低,且气体渗透性过强,极易残留在包材内部,致癌性残留难以彻底挥发,不符合现代食品无添加、零残留的安全标准。同时设备投入成本高、需单独搭建专属灭菌车间,场地占用大、运维成本高,中小型企业难以落地,大型企业使用性价比极低。
除此之外,传统灭菌设备普遍存在智能化程度低、数据无法追溯、工艺参数不可控的问题。随着新版食品生产GMP规范、欧盟附录1标准及污染控制策略(CCS)全面落地,传统灭菌工艺无法实现灭菌全过程数据记录、溯源与验证,企业在资质审核、出口认证、市场抽检中屡屡受阻,成为制约企业拓展高端市场、对接国际标准的核心瓶颈。
行业痛点即是技术革新方向,英乐斐精准洞察食品灌装行业包材灭菌的核心需求,依托多年生物灭菌设备研发经验,创新迭代VHP汽化过氧化氢低温灭菌技术,完美适配各类食品包材的灭菌场景,全方位解决传统工艺的效率、安全、合规、成本难题。
英乐斐VHP灭菌核心技术原理,打造包材灭菌黄金方案
英乐斐VHP灭菌设备是专为食品无菌生产场景定制的智能化低温灭菌设备,搭载企业自主专利涡旋闪蒸技术,颠覆传统消杀模式,构建“汽化渗透、全域消杀、自动分解、零残留”的闭环灭菌体系,适配食品灌装生产线瓶、盖、膜、杯、袋等全品类包材表面深度灭菌。
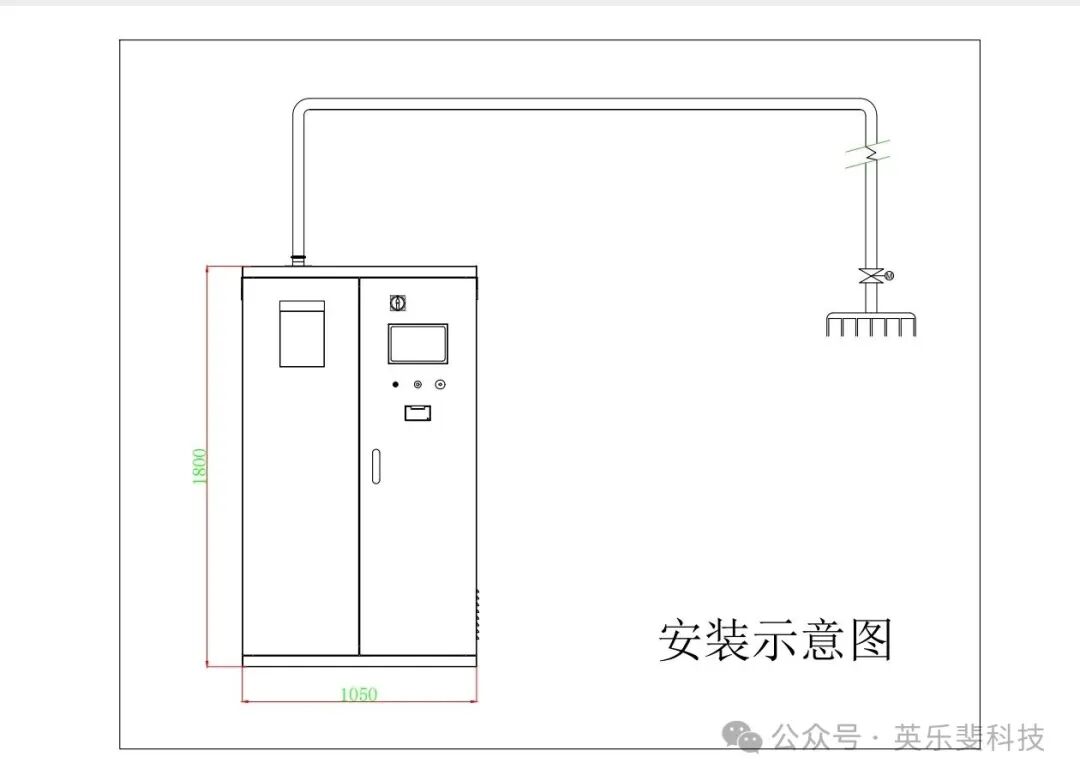
设备核心工作原理,是通过高精度雾化闪蒸系统,将食品级过氧化氢消毒液瞬间转化为微米级干燥VHP气态分子,区别于普通雾化的液态颗粒,气态过氧化氢具备极强的流动性、渗透性与扩散性。在密闭的包材灭菌隧道、传递舱、洁净车间内,气态分子可无规则全方位弥漫,主动捕捉包材外表面、缝隙、褶皱、内壁、螺纹死角等所有隐蔽区域的微生物,通过氧化作用破坏细菌、真菌、病毒、芽孢的蛋白质结构与核酸系统,实现彻底灭活,灭菌等级可达行业最高log6级别,完全满足食品无菌生产严苛标准。
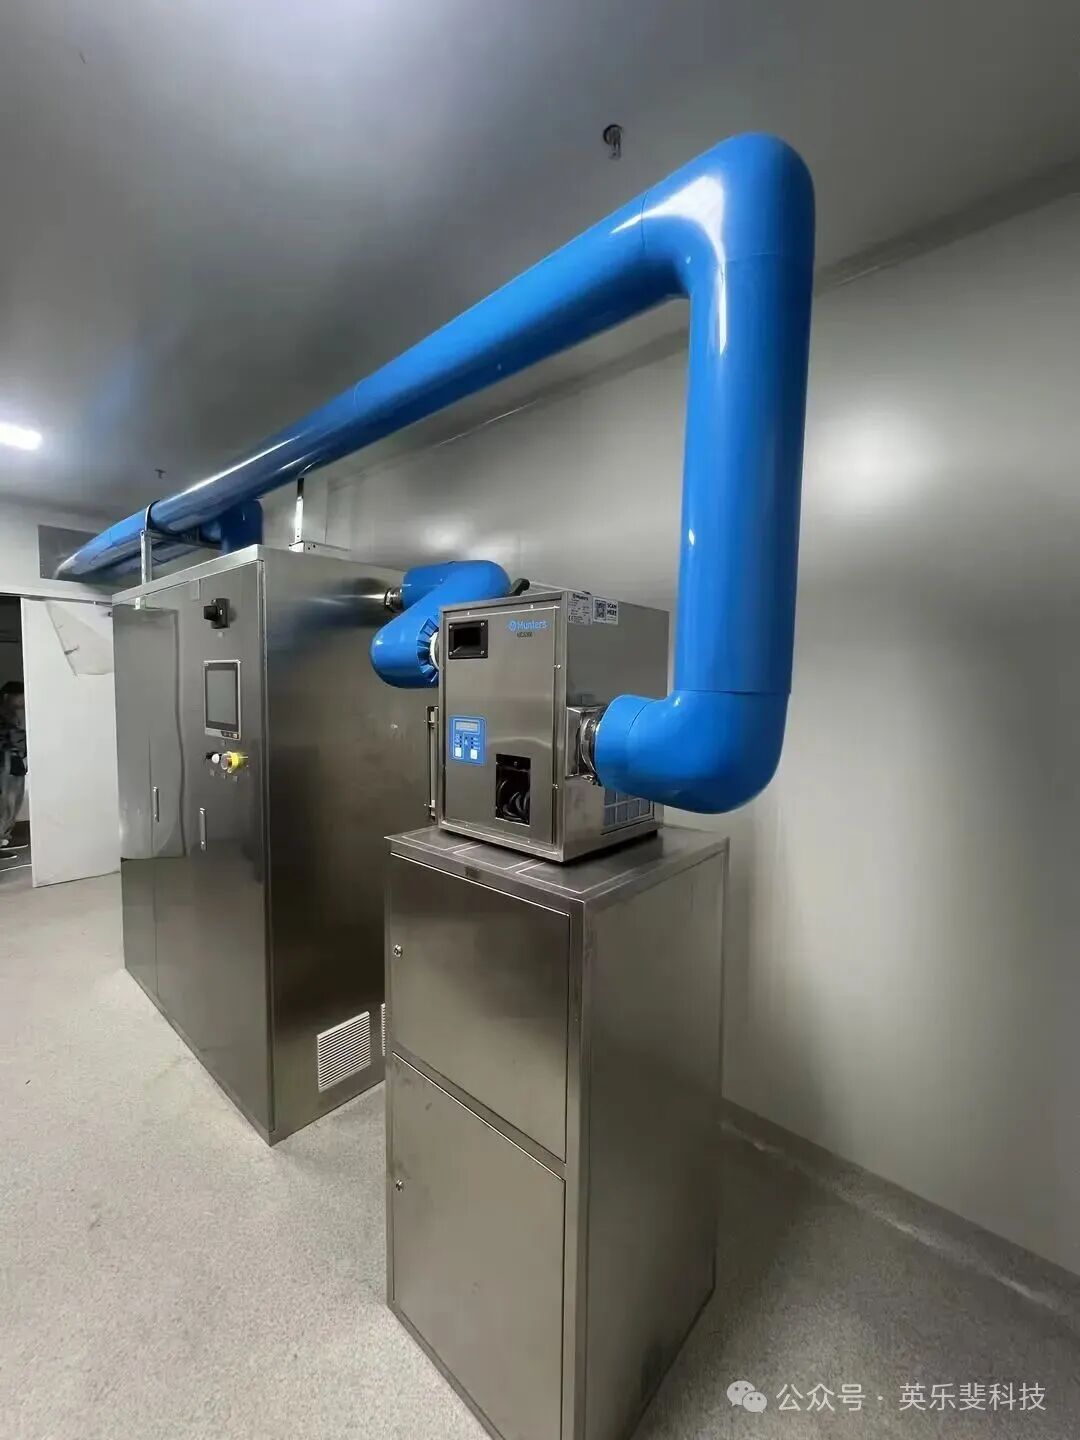
同时,英乐斐VHP灭菌全过程绿色安全、无二次污染。灭菌完成后,气态过氧化氢可在短时间内自动分解为水和氧气,无任何有毒有害物质残留,无需额外清洗、烘干工序,杜绝化学残留污染食品的风险,完美契合食品安全生产零残留的核心要求,是目前食品行业公认的安全、合规、环保的灭菌技术。
全场景适配,深耕食品灌装包材灭菌细分应用
依托成熟的技术体系与灵活的设备架构,英乐斐VHP灭菌设备可无缝对接各类食品无菌灌装生产线,适配预处理、转运、上线、仓储全流程包材灭菌,覆盖乳制品、果蔬饮料、功能饮品、调味品、预制菜、休闲食品、瓶装饮用水等全品类食品生产场景,适配性远超传统灭菌设备。
在瓶装饮品灌装场景,针对矿泉水、果汁、奶茶、功能性饮料等产品的PET瓶、玻璃瓶及配套瓶盖灭菌,传统工艺难以兼顾死角消杀与材质保护。英乐斐VHP设备可集成于灌装隧道流水线,实现瓶体翻转、内腔、外壁、螺纹口全方位同步灭菌,无需人工干预,适配高速自动化灌装生产线,灭菌效率大幅提升,彻底解决饮品生产因包材带菌导致的变质、沉淀、异味问题。
在乳制品无菌灌装场景,牛奶、酸奶、鲜奶等乳制品营养丰富,极易滋生微生物,对包材无菌等级要求极高。乳制品常用的塑料杯、复合膜、铝箔封口材料均为热敏性材质,无法耐受高温灭菌。英乐斐VHP低温灭菌技术可在保护包材结构与密封性的前提下,彻底杀灭包材表面耐热芽孢与霉菌,杜绝乳制品保质期内胀杯、变质问题,有效延长产品货架期,保障乳制品新鲜口感。
在调味品与预制食品场景,酱油、醋、酱料、真空预制菜等产品,包装多为柔性复合袋、广口瓶、密封罐,包材褶皱、缝隙多,是微生物藏匿的重灾区。英乐斐VHP气态分子可深度渗透所有隐蔽死角,实现全域无死角灭菌,同时不会腐蚀包装印刷层、复合层,避免包材脱层、掉色,保障产品包装品相与密封安全性。
除此之外,设备可实现一机两用创新应用,既能完成各类包材表面专项灭菌,也可同步完成灌装洁净车间、传递窗、灭菌隧道、生产设备表面的环境灭菌。替代传统多套灭菌设备组合模式,大幅减少企业设备投入、场地占用与运维成本,适配大中小型各类食品生产企业的规模化、柔性化生产需求。
智能合规降本,赋能食品企业长效发展
在食品安全监管日趋严格、行业竞争日趋激烈的当下,灭菌设备不仅是生产工具,更是企业合规经营、提质增效、品牌升级的核心竞争力。英乐斐VHP灭菌设备依托智能化、标准化、节能化设计,为食品灌装企业创造多重核心价值。
在合规溯源层面,设备搭载全套智能PLC控制系统与HMI人机交互界面,可全程自动监测、记录灭菌浓度、温湿度、灭菌时长、通风参数等核心数据,自动生成可追溯灭菌报告,支持数据实时导出、存储查阅。全套设备可提供完整的URS、DQ、FAT、SAT、IQ、OQ、PQ验证文件体系,完全契合2025版GMP规范、欧盟附录1污染控制策略要求,可顺利通过FDA、CE等国际权威认证审计,助力企业顺利对接国内高标准抽检与海外出口贸易,打破国际技术壁垒。
在提质增效层面,英乐斐VHP灭菌设备灭菌周期仅需2-5秒,可完美适配自动化流水线连续作业,无需停机等待,大幅提升生产线利用率与产能。设备灭菌合格率稳定100%,彻底杜绝因灭菌不彻底导致的产品报废、返工问题,大幅降低产品不良率,稳定产品品质,助力企业打造高端品牌口碑。
在节能降本层面,设备能耗低、耗材利用率高,无需高温蒸汽、大量水电消耗,无需废液、废渣处理工序,大幅降低生产能耗与环保成本。同时设备对各类材质腐蚀性极低,有效减少包材、生产线设备的损耗与更换频率,降低设备运维成本。移动式、集成式灵活部署设计,无需改造专用车间,减少企业基建投入,短期即可实现成本回收。
在安全生产层面,设备搭载多重安全防护机制,具备超压、超温、浓度异常自动报警、紧急停机、自动通风功能,杜绝安全隐患。全程无易燃易爆风险、无有毒残留,改善车间生产环境,保障操作人员职业健康,助力企业实现安全生产标准化升级。
凭借过硬的产品品质与技术实力,英乐斐VHP系列灭菌设备已斩获CE国际认证,产品远销海内外多个地区,在食品无菌生产领域积累了大量成熟落地案例,凭借稳定的性能、极致的灭菌效果、完善的售后服务,获得行业客户的高度认可。
结语:以技术革新,护航食品产业无菌新未来
食品安全是食品企业的立身之本,无菌灌装工艺的升级,是食品行业高质量发展的必然趋势。包材表面灭菌作为无菌生产的第一道防线,其技术标准、灭菌精度、合规水平,直接决定产品安全底线与企业发展上限。
告别传统灭菌工艺的低效、残留、死角、不合规弊端,英乐斐VHP汽化过氧化氢灭菌设备,以低温高效、全域无菌、零残环保、智能合规、降本增效的五大核心优势,精准解决食品灌装行业包材灭菌痛点,重新定义食品包材无菌灭菌新标准。未来,英乐斐将持续深耕无菌灭菌技术研发与创新,持续迭代优化产品性能,打磨更贴合食品工业生产的定制化灭菌解决方案,助力广大食品生产企业实现生产标准化、合规国际化、品质高端化升级,以硬核科技守护国民食品安全,赋能中国食品产业稳健长效发展!